

精密加工技術コラム
2026年09月30日
精密マシニング加工とは?実現できる精度と工法の使い分けを解説
精密マシニング加工とは?
マシニング加工とは、回転する工具で材料を削って形状をつくる切削加工の一種です。マシニングセンタは工具を自動で交換しながら、穴あけ・溝加工・輪郭加工といった複数の工程を1台で連続して行えるため、装置部品や金型部品のように形状が複雑な精密部品の製作に用いられます。
ただし、どこからを「精密」と呼ぶかは企業によって異なります。装置部品精密加工.COMを運営する株式会社キンコーでは、一般的な精密加工が±5μm程度の領域であるのに対して、ゼロ狙い及び±1μmの加工領域を超精密加工と定義しています。
本記事では、精密マシニング加工で実現できる精度と精度を左右するポイント、そして研削加工や放電加工へ切り替えるべき判断基準について、加工事例を交えてご紹介いたします。
精密マシニング加工で実現できる精度
微細穴加工
当社は、特に微細な穴あけ加工を得意としています。1本のドリルで多数の微細穴を連続加工することができ、穴径精度±1.5μm・ピッチ精度±2μmといった高精度な超微細穴加工に対応します。
また、一般的にマシニングセンタを利用したドリル加工ではφ0.5mmが細穴の領域となりますが、当社ではφ0.02mmの超微細穴加工が可能です。微細穴加工に特化した超高速微細加工機と静圧タイプのスピンドルに加え、加工条件と工具管理のノウハウを組み合わせることで、この領域の加工をミスなく安定的に連続で行っています。
平面・輪郭の加工
マシニング加工は、要求次第で研削工程を省くこともできます。たとえばSUS304製プレートでは、製品の仕様上問題がなければ研削指示を無くしフライス加工のみで加工し、平面度2/1,000mm〜5/1,000mm(0.002〜0.005mm)を確保しています。従来フライス加工+研削加工の2工程だった製品を1工程で完了でき、コストダウンと納期短縮につながります。
精密マシニング加工では、どこまでを切削で仕上げるかという線引きが、精度とコストの両方を決めます。
精密マシニング加工の精度を左右するポイント
ミクロン台の精度は、設備の性能だけで決まるものではありません。ここでは微細穴加工を例に、当社が特に重視している温度・材質・治具工具の3点をご紹介します。
温度
実際の加工精度は測る場所の温度によって異なり、おおよそ1℃あたり1μm、精度が変わります。当社ではマシニングセンタのスピンドルの熱変形による精度のばらつきを抑えるために、23℃±1℃の恒温恒湿環境で加工をしています。
それでも、当社とお客様とでは測定環境と測定装置に違いが残ります。そのため製品によっては、当社で加工した製品をまずお客様に測定検査をしていただき、その結果に基づいて設定した加工条件で加工を行い、お客様の要求精度で納品をしています。図面上の公差だけでなく、どの環境で測った値を基準とするのかまで擦り合わせることが、ミクロン台の精度では欠かせません。
材質
一般的にマシニングセンタによる細穴加工は、ドリルメーカー推奨の加工条件を使用することが多いですが、材質や要求する穴径によっては上手くいかないことが多々あります。そこで当社では、SK材用・アルミ用・SUS用等の材質ごとにテスト加工を行い、回転速度と送り速度のノウハウを活かした最適な加工を実現しています。マシナブルセラミックスや難削材・特殊鋼・レアメタル等にも対応しております。
治具・工具の選定
高精度な加工で重要となるのが、ワークの固定と位置決めです。固定が弱いと加工中に位置がずれ、強過ぎるとワークが変形するため、形状や材質に合わせて治具や固定方法を選定する必要があります。
工具側では、ドリルを交換した後も回転時のブレを交換前と同様に最小の振れ精度に抑えなければなりません。当社では焼き嵌めホルダーで全てのホルダーを管理することにより、回転時の振れ精度を±1μm以内に抑えています。
マシニング加工から他工法へ切り替える判断基準
前章のとおり、マシニング加工は要求次第で研削工程を吸収できます。一方で、要求が次の3つに触れる場合は、研削加工・放電加工・ラップ研磨へ渡したほうが、精度もコストも合います。
Ra0.03クラスの面粗度が必要な場合
一般的な切削加工の加工精度ではRa0.4、ワイヤーカット加工ではRa0.1が目安となります。Ra0.03の領域を求められる場合は、仕上げ工程を切り替える必要があり、当社では平面研削加工、ワイヤーカット加工、ラップ研磨、粒体研磨で対応しています。なかでも精密鏡面ラップ研磨は、機械加工だけでは到達できない高精度な仕上げを実現する職人技です。
高硬度材・焼入れ材に微細穴をあける場合
高硬度な焼き入れ材や超硬材をドリル加工する場合、折損を危惧して特注工具を使用するために非常に高価となります。そこで当社では、超硬や高硬度材に対しては電極先端のみφ0.03以下に成形してφ0.04の微細穴加工を実現し、それ以外の材質には超精密マシニングセンタでのドリル加工でφ0.04未満の加工にも対応しています。材質と穴径で工法を分けることで、工具費を抑えながら精度を確保しています。
真円度・直角度を追い込む場合
当社で加工可能な真円度の限界加工精度は±0.002mmで、円筒研削加工、プロファイル研削加工、センターレス円筒研削加工で対応しています。直角度についても、成形研削加工、プロファイル研削加工、ワイヤーカット加工により±0.002mmを実現しています。輪郭や角の精度が図面の要になっている場合は、切削で形状をつくり研削や放電で仕上げる流れが確実です。
>>超精密加工を実現するために知っておくべき加工技術はこちら
精密マシニング加工の加工事例
ここまでの判断基準が実際の製品でどう働くのか、3つの事例でご紹介します。
刃物削り出し鏡面加工部品
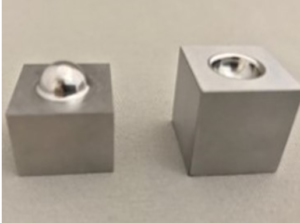
前章の高硬度材の話は微細穴のドリル加工に限った話で、面の削り出しであれば設備と加工条件次第で切削に集約できます。本製品は硬度HRC52のSTAVAX鋼に対し、特殊な静圧スピンドルを搭載した超高精度高速微細加工機を用いて、刃物による切削加工のみで直接鏡面を創り出した事例です。高硬度鋼の鏡面仕上げは電極製作・放電加工・鏡面磨きの3工程が一般的ですが、従来合計25時間を要していた作業を、わずか1工程(7時間)で完了しています。
>>刃物削り出し鏡面加工部品の加工事例について詳しくはこちら
プリズム加工部品
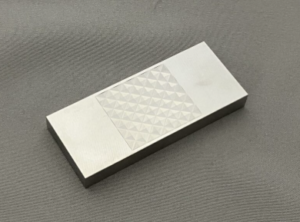
切削でどこまで平面度を出せるかを示す事例です。SUS304に対し、縦と横から彫り込む角度と方向を変えることで、光の屈折が変わり見え方が変わるプリズム加工品に仕上げています。平面度は±0.002mmで、手磨きなどでは得られない平面度を切削加工で実現しています。
ハニカム形状 超硬微細溝加工品
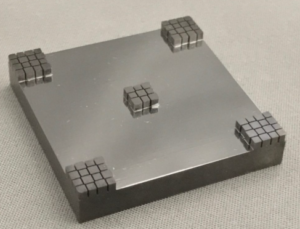
逆に、切削では届かないため放電に渡した事例です。形彫放電加工にて溝幅0.15±0.005mmで仕上げた超硬部品で、当社では最小0.05mmの超微細溝、最小インコーナーR5μmの角加工にも対応しております。微細溝加工では市販の電極では求められる加工精度が出ないため、最高主軸回転数が60,000rpmの超精密マシニングセンタを活用して自社で電極を製作しています。マシニング加工を仕上げではなく電極製作に充てることで、切削だけでは届かない微細形状を実現した事例です。
>>ハニカム形状 超硬微細溝加工品の加工事例について詳しくはこちら
精密マシニング加工のことなら当社にお任せください
精密マシニング加工でミクロン台の精度を実現するには、設備の性能だけでなく、温度環境、材質ごとの加工条件、治具・工具の管理までを揃える必要があります。そのうえで重要になるのが、どこまでを切削で仕上げ、どこから研削加工や放電加工に渡すかという線引きです。当社は切削・研削・放電の各技術を社内に保有しているため、研削工程を省いて工数を減らす提案も、切削では届かない要求を他工法で仕上げる提案も、同じ窓口で行えます。精密マシニング加工でお困りの案件がございましたら、ぜひ当社にご相談ください。
最新の技術コラム
-
2026年09月30日
精密マシニング加工とは?実現できる精度と工法の使い分けを解説
精密マシニング加工とは? マシニング加工とは、回転する工具で材料を削って形状をつくる切削加工の一種です。マシニングセンタは工具を自動で交換しながら、穴あけ・溝加工…
続きはこちら
-
2026年07月28日
プロファイル研削加工とは?選ぶべき条件と精度を出すポイントを解説
プロファイル研削加工とは? プロファイル研削とは、製品図に部品を20倍に拡大投影し、そのシルエットに沿って研削していく加工です。部品と製品図を重ね合わせて、型に沿…
続きはこちら
-
2026年06月23日
超精密加工とは?精密加工との違いと加工技術の種類を解説
超精密加工とは 半導体業界や光学機器業界では、製品の小型化・高性能化に伴い、構成する部品や金型にもより高い精度と微細さが求められています。こうしたミクロン台の精度…
続きはこちら
-
2026年05月29日
平面研削加工における高精度加工のポイント
平面研削加工とは
続きはこちら