

精密加工技術コラム
2026年10月29日
突き上げピン・ピンホルダーとは?役割・仕様の決め方と超硬で製作するポイント
突き上げピンとは、半導体の後工程であるダイボンディング工程で、ダイシング後のチップを粘着シートから剥がすために使われるピンです。シートの裏側からチップを押し上げ、剥離を助けます。ピンホルダーは、この突き上げピンを装置に取り付けるための保持部品です。
突き上げピンの先端は、チップの裏面に直接触れます。先端の形状が合っていないと、チップ裏面に傷がついたり、力が一点に集中してチップが割れたりする原因になります。最先端のチップには厚みが20μm程度のものもあり、わずかな力の偏りでもダメージにつながります。
また、突き上げピンは1日に数千〜数万回チップに接触するため、先端は少しずつ摩耗します。摩耗で先端形状が変わると、ピックアップミスやチップへのダメージにつながる可能性があります。そのため突き上げピンには、高精度な先端形状と、その形状を長く保つ耐摩耗性が求められます。
本記事では、突き上げピン・ピンホルダーの仕様を決める要素と、超硬で製作する理由・加工のポイントを、当社の製作事例とあわせてご紹介いたします。
突き上げピン・ピンホルダーの仕様を決める要素
材質
突き上げピンの材質には、超硬、タングステン、樹脂などが使われ、先端にダイヤモンドを用いたものもあります。耐摩耗性と寸法精度を重視する場合は超硬、チップへの当たりを柔らかくしたい場合は樹脂、さらに長寿命を求める場合は先端をダイヤモンドというように、用途や求める精度、価格、交換頻度に応じて選定されます。
太さ・長さ・先端角度・先端R
突き上げピンの仕様は、一般にピンの太さ、長さ、先端の角度、先端のRの4つで決まります。先端はチップを傷つけないよう滑らかなR形状に仕上げるのが基本で、各寸法は使用する装置やチップに合わせて個別に指定されます。当社では、先端R0.03mmに仕上げた突き上げピンの製作実績があります。
ピンの本数と配置
突き上げピンには、1点で突き上げるタイプのほか、2点や4点で同時に突き上げるタイプがあります。複数点で突き上げると、1個あたりの突き上げ速度が上がることにより、同じ時間に突き上げることができる個数が増え、コストダウンにつながります。
ピンホルダーに求められる精度
複数本のピンを保持するピンホルダーでは、各ピンの高さの揃いや垂直度の維持、使用中にピンが抜けないことが求められます。ピンの高さや傾きがわずかにずれるだけで、チップを押し上げる力が偏り、チップの傾きや割れの原因になります。
そのため、ピンを通す穴の位置精度や、ピンの固定方法まで含めて精度を確保することが重要です。
突き上げピンの材質に超硬が選ばれる理由
突き上げピンの材質には、超硬、タングステン、樹脂などが使われ、先端にダイヤモンドを用いたものもあります。なかでも超硬は、次の2つの理由から多く選ばれています。
摩耗しにくく、交換と再調整の手間を減らせる
ダイヤモンドは摩耗には非常に強いものの、加工の難易度やコストの高さが課題となります。一方、超硬合金は鉄鋼材料よりもはるかに硬く耐摩耗性に優れており、コストとのバランスにも優れています。
突き上げピンは摩耗すると交換が必要になり、そのたびに装置側での動作位置調整が発生します。超硬を採用することで交換頻度を低減し、メンテナンスの手間やコストを効果的に抑えることができます。
樹脂よりも先端形状と寸法を高い精度で保てる
樹脂製の突き上げピンは、チップへの当たりが柔らかく、チップ裏面へのダメージを抑える目的で使われます。ただし樹脂は、成形時の寸法ばらつきや熱・吸湿による変形が生じやすく、先端も摩耗しやすいため、細かな先端形状を安定して保つことが難しい材料です。
実際に当社には、樹脂では必要な精度が出ないという理由から、超硬での突き上げピン製作のご依頼を定期的にいただいています。
超硬の突き上げピンを高精度に仕上げる当社の加工と品質管理
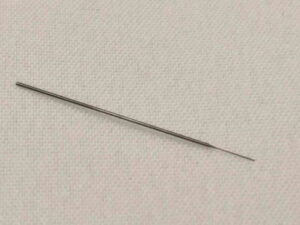
細い先端まで、折らずに高精度に仕上げる
超硬材を円筒研削加工で所定の径に成形したのち、円筒研削ユニットを搭載したプロファイル研削盤で先端形状を仕上げます。超精密ピンでは、先端公差±2μm、先端径Φ0.04mmに対応しています。
二股部のピッチ精度を安定させる
2点で同時に突き上げるタイプでは、ワイヤーカット放電加工でピンの先端を二股に加工します。二股部のピッチ精度が安定しないと、チップを正確に突き上げることができません。当社には2本同時に突き上げるタイプの製作実績があります。
先端形状を画像測定器で数値管理する
先端形状は測定者の熟練度に左右されない一定の基準を設け、画像測定器にて品質管理を行っています。
突き上げピン・ピン組立品の製作事例
微細超硬ピン
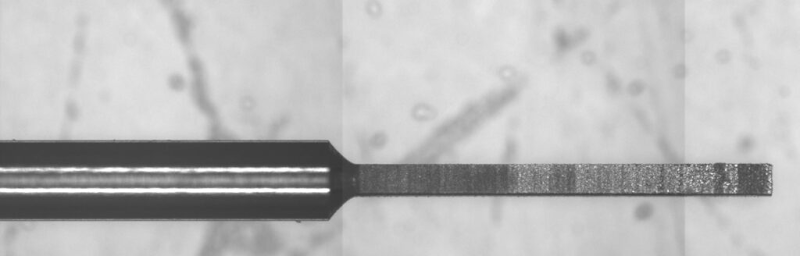
軸部Φ0.3mm、先端部は厚み0.04mm・長さ1.5mmの微細な超硬ピンです。Φ0.3mm×20mmの超硬ピンを円筒研削加工で高精度に仕上げたのち、微細ワイヤーカット放電加工で先端部を加工しました。
超硬突き上げピン
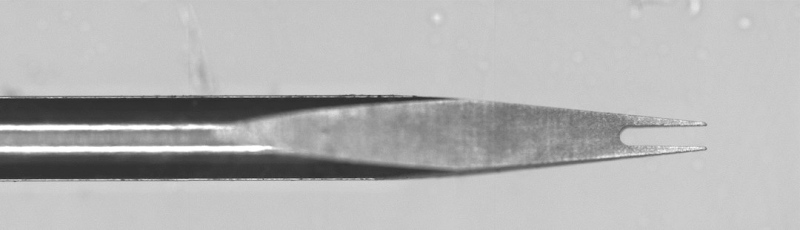
Φ0.8×20の超硬ピンの端部を二股にし、先端部をR0.03に仕上げた突き上げピンです。円筒研削加工でΦ0.8に仕上げたのち、研磨で先端部をテーパ形状にし、ワイヤーカットで二股に加工しました。二股部のピッチ精度が重要となる製品です。
突き上げピン・ピンホルダーの製作は当社にお任せください
当社は、円筒研削・プロファイル研削・ワイヤーカット放電加工などを組み合わせ、超硬の突き上げピンを先端形状まで高精度に製作いたします。樹脂では精度が出ない、二股や多点の突き上げピンを製作できる加工先が見つからないなど、突き上げピン・ピンホルダーでお困りの案件がございましたら、ぜひ当社にご相談ください。
最新の技術コラム
-
2026年10月29日
突き上げピン・ピンホルダーとは?役割・仕様の決め方と超硬で製作するポイント
突き上げピンとは、半導体の後工程であるダイボンディング工程で、ダイシング後のチップを粘着シートから剥がすために使われるピンです。シートの裏側からチップを押し上げ、剥…
続きはこちら
-
2026年09月30日
精密マシニング加工とは?実現できる精度と工法の使い分けを解説
精密マシニング加工とは? マシニング加工とは、回転する工具で材料を削って形状をつくる切削加工の一種です。マシニングセンタは工具を自動で交換しながら、穴あけ・溝加工…
続きはこちら
-
2026年07月28日
プロファイル研削加工とは?選ぶべき条件と精度を出すポイントを解説
プロファイル研削加工とは? プロファイル研削とは、製品図に部品を20倍に拡大投影し、そのシルエットに沿って研削していく加工です。部品と製品図を重ね合わせて、型に沿…
続きはこちら
-
2026年06月23日
超精密加工とは?精密加工との違いと加工技術の種類を解説
超精密加工とは 半導体業界や光学機器業界では、製品の小型化・高性能化に伴い、構成する部品や金型にもより高い精度と微細さが求められています。こうしたミクロン台の精度…
続きはこちら